インサート成形|金属部品のプレス加工から一貫対応
トルク精密工業では、金属部品と樹脂を一体化するインサート成形を得意としています。
当社の大きな特徴は、射出成形だけでなく、インサートする金属部品のプレス加工から内製できることです。
金属部品を別のプレス加工会社から調達して成形するだけではなく、金属部品の製造からインサート成形、検査、出荷まで一貫して量産対応。金属と樹脂の双方を理解したものづくりにより、安定した量産をサポートします。
「インサート成形品の量産先を探している」「金属部品の製作からまとめて任せたい」「プレス加工と射出成形の発注先を一本化したい」といったご要望もお気軽にご相談ください。
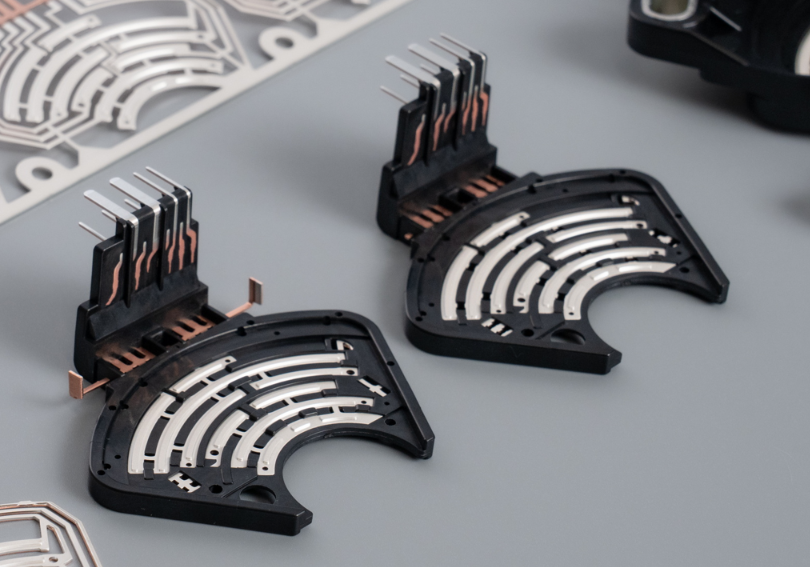
インサート成形の製品事例
トルク精密工業では、金属部品と樹脂を組み合わせた各種インサート成形品の製造に対応しています。
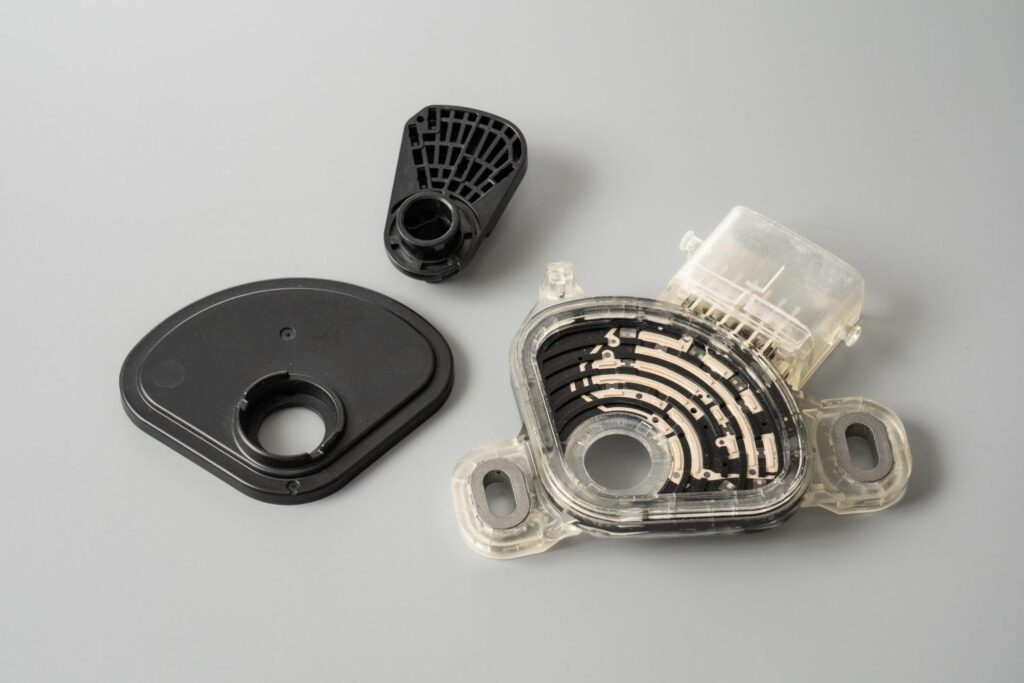
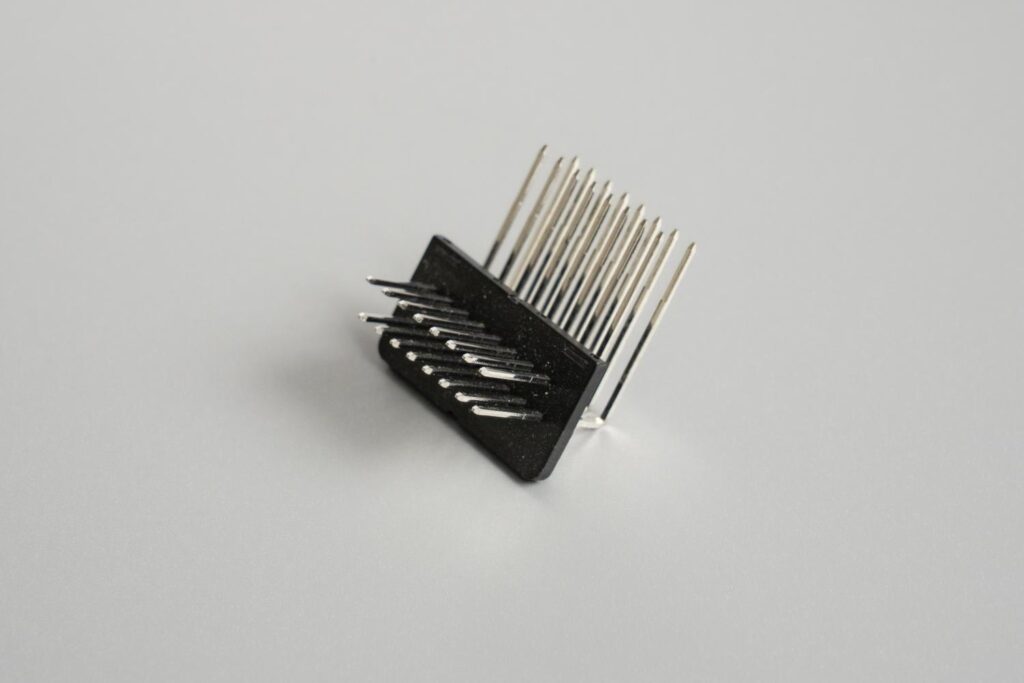
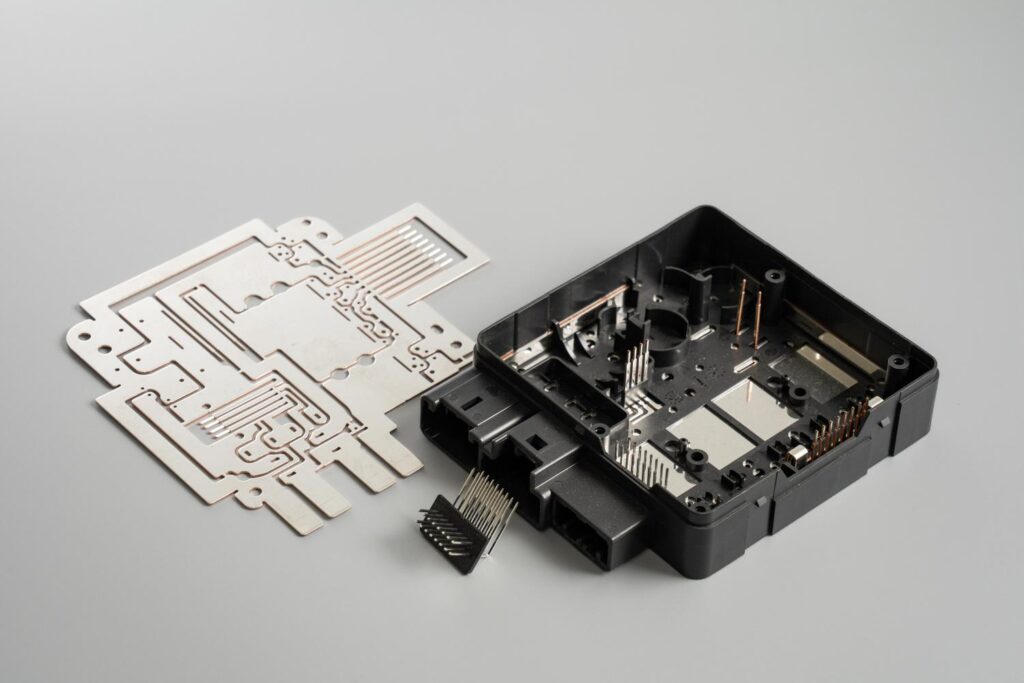
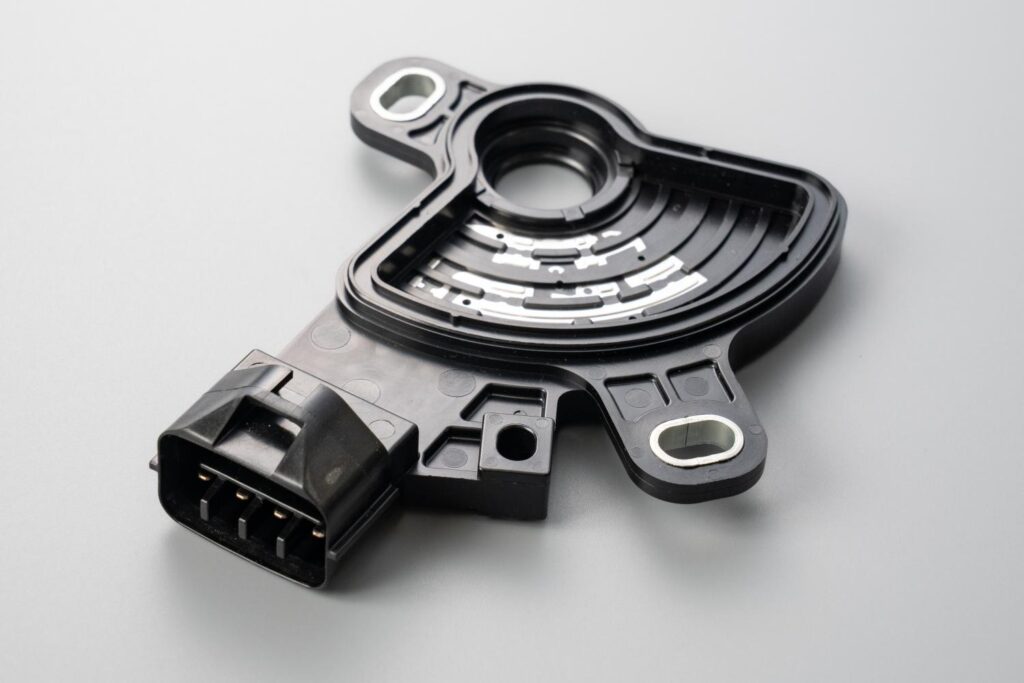
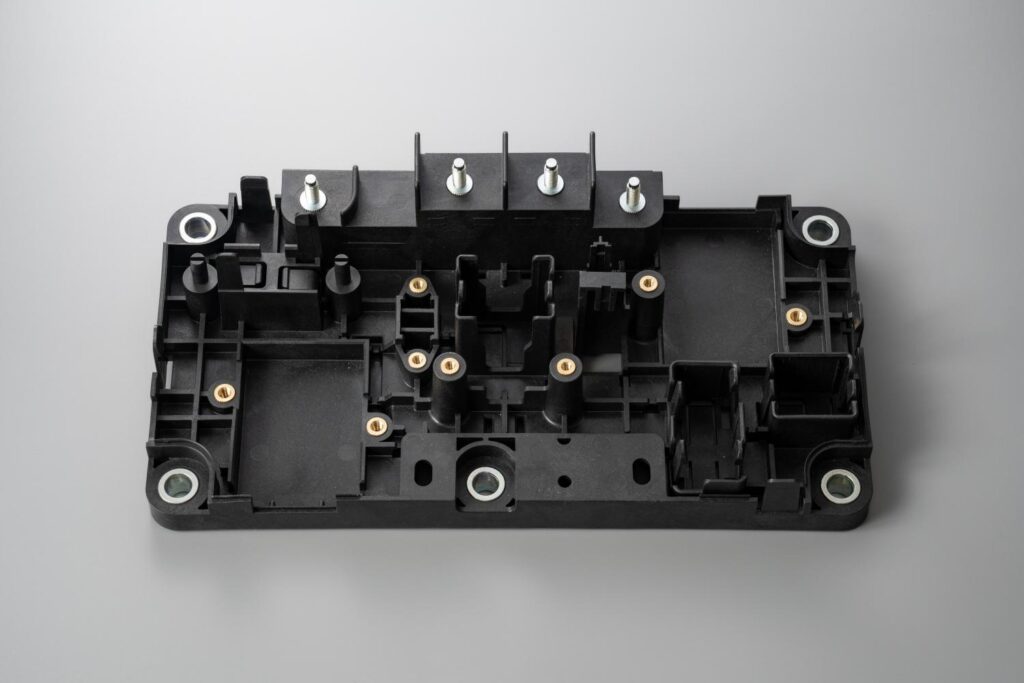
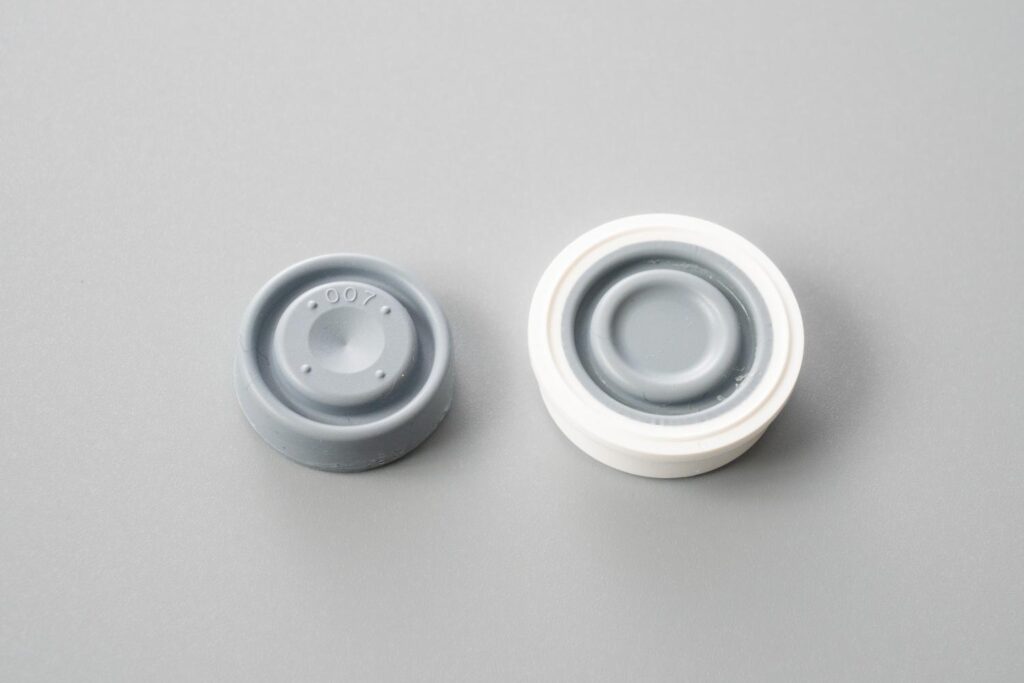
白い樹脂部分:TPE
インサート成形とは
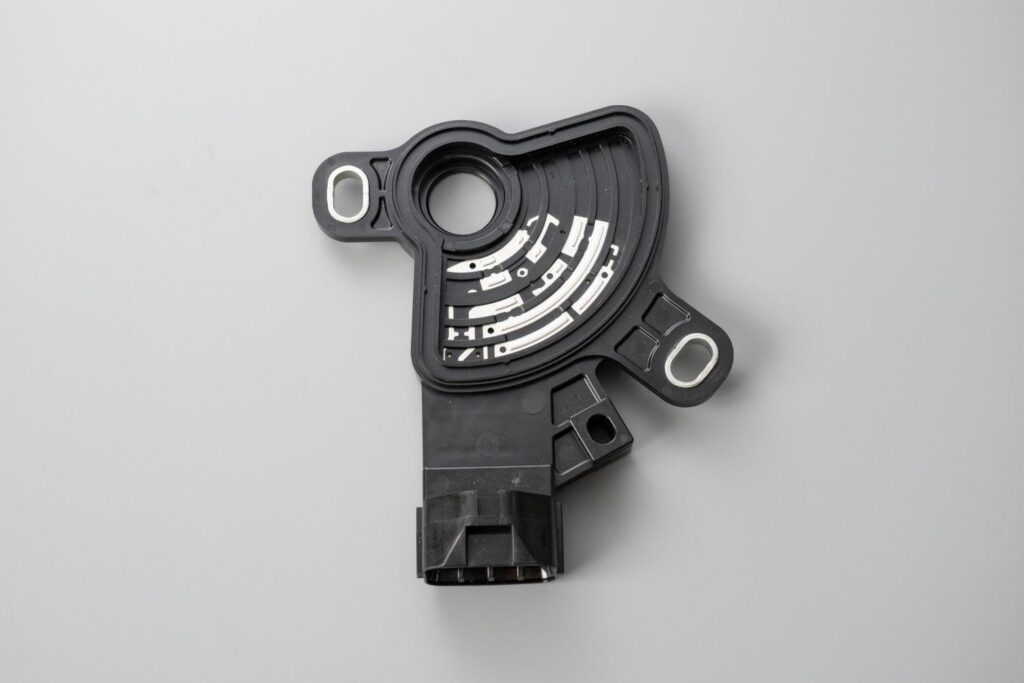
インサート成形とは、あらかじめ金型内に金属などの部品(インサート品)をセットし、その周囲に樹脂を射出することで一体化する成形方法です。
金属が持つ強度や導電性などの特性と、樹脂が持つ軽量性や絶縁性、形状の自由度など、それぞれの特徴を組み合わせた複合部品を製造できます。
端子や金具などの金属部品と樹脂を一体化した部品を中心に、さまざまな製品で利用されています。
インサート成形のメリット
インサート成形には、金属部品と樹脂部品を後から組み立てる方法と比較して、次のようなメリットがあります。
金属と樹脂を一体化できる
金属部品を金型内にセットした状態で樹脂を成形するため、複数の部品を一つの部品として一体化できます。
金属と樹脂それぞれの特性を活かせる
強度や導電性などが必要な部分には金属、絶縁性や形状自由度などが必要な部分には樹脂というように、異なる材料の特徴を組み合わせることができます。
組立工程を削減できる
製品仕様によっては、接着・圧入・ねじ締結などの後工程を削減でき、部品点数や組立工数の削減につながります。
小型化・複雑形状に対応しやすい
金属部品と樹脂を成形時に一体化することで、後から組み立てる方法では難しい構造やコンパクトな部品設計にも対応しやすくなります。
量産工程の効率化につながる
インサートする部品の製造から一体成型までの工程を最適化することで、量産時の生産性向上につながる場合があります。
トルク精密工業のインサート成形が選ばれる理由
トルク精密工業では、インサート成形を得意技術の一つとして、金属部品の製造から樹脂成形まで一貫した生産体制を構築しています。
インサートする金属部品をプレス加工から内製
トルク精密工業の大きな強みです。インサート成形に使用する金属部品を外部から調達するだけでなく、自社のプレス設備で製造できます。金属部品のプレス加工から射出成形まで一貫して対応することで、完成品を見据えたものづくりが可能です。
金属と樹脂の双方を考慮したものづくり
インサート成形では、樹脂の成形条件だけでなく、インサートする金属部品の形状や精度、金型へのセット方法なども重要になります。当社ではプレス加工と射出成形の双方に対応し、金属側・樹脂側の両面から製造方法を検討できます。
自動車関連部品で培った量産対応力
自動車関連部品をはじめとした量産品の製造経験を活かし、継続的な生産を見据えたインサート成形に対応しています。数量の多い製品や長期的な安定供給が求められる案件についてもご相談ください。
医療分野の樹脂成形にも対応
自動車関連部品だけでなく、医療分野の成形実績もあります。クリーンルームも保有しており、製造環境への配慮が必要となる樹脂部品にも対応しています。
金属部品のプレス加工から対応できることが当社の強み
一般的なインサート成形では、成形メーカーとは別の会社で金属部品を製造し、その部品を成形メーカーへ支給するケースがあります。トルク精密工業では、インサートする金属部品のプレス加工と樹脂の射出成形を一貫して対応できます。
金属部品と樹脂成形を別々の工程として考えるのではなく、最終的なインサート成形品を基準として製造工程を検討できることが特徴です。金属部品から内製することで、次のようなメリットがあります。
- 発注先を集約できる
プレス加工会社と射出成形会社へそれぞれ発注する必要がなく、インサート成形品としてまとめてご依頼いただけます。 - 金属部品と樹脂成形の調整がしやすい
金属側と樹脂側の双方を考慮しながら、完成品を基準として製造方法を検討できます。 - 量産工程を一元管理できる
金属部品の製造から射出成形まで一貫して対応することで、複数工程にまたがる量産品をまとめて管理できます。 - 問題発生時の原因を追いやすい
金属部品と樹脂成形の双方を管理しているため、不具合が発生した際にも各工程を横断して原因を確認しやすくなります。
「金属プレス × 射出成形」まで一貫して対応できることが、トルク精密工業のインサート成形における大きな強みです。
インサート成形の製造工程
トルク精密工業では、金属部品の製造からインサート成形まで一貫して対応します。
- 製品仕様・図面の確認
- 製品形状、インサートする金属部品、使用する樹脂、数量などの仕様を確認します。
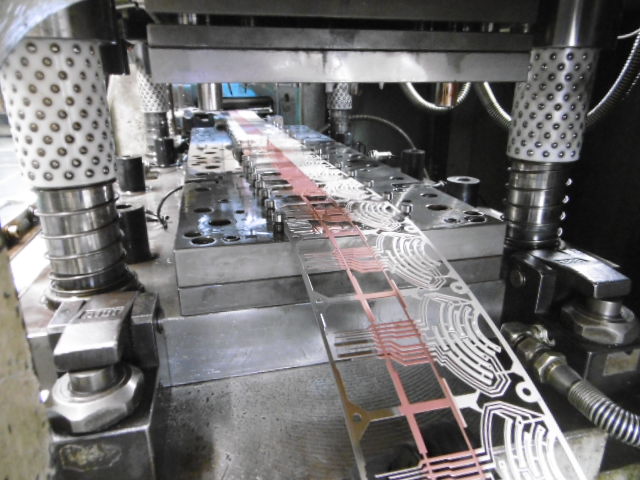
- 金属部品のプレス加工
- インサート成形に使用する金属部品をプレス加工で製造します。
- 射出成形
- 金属部品をセットした状態で樹脂を射出し、金属と樹脂を一体化します。
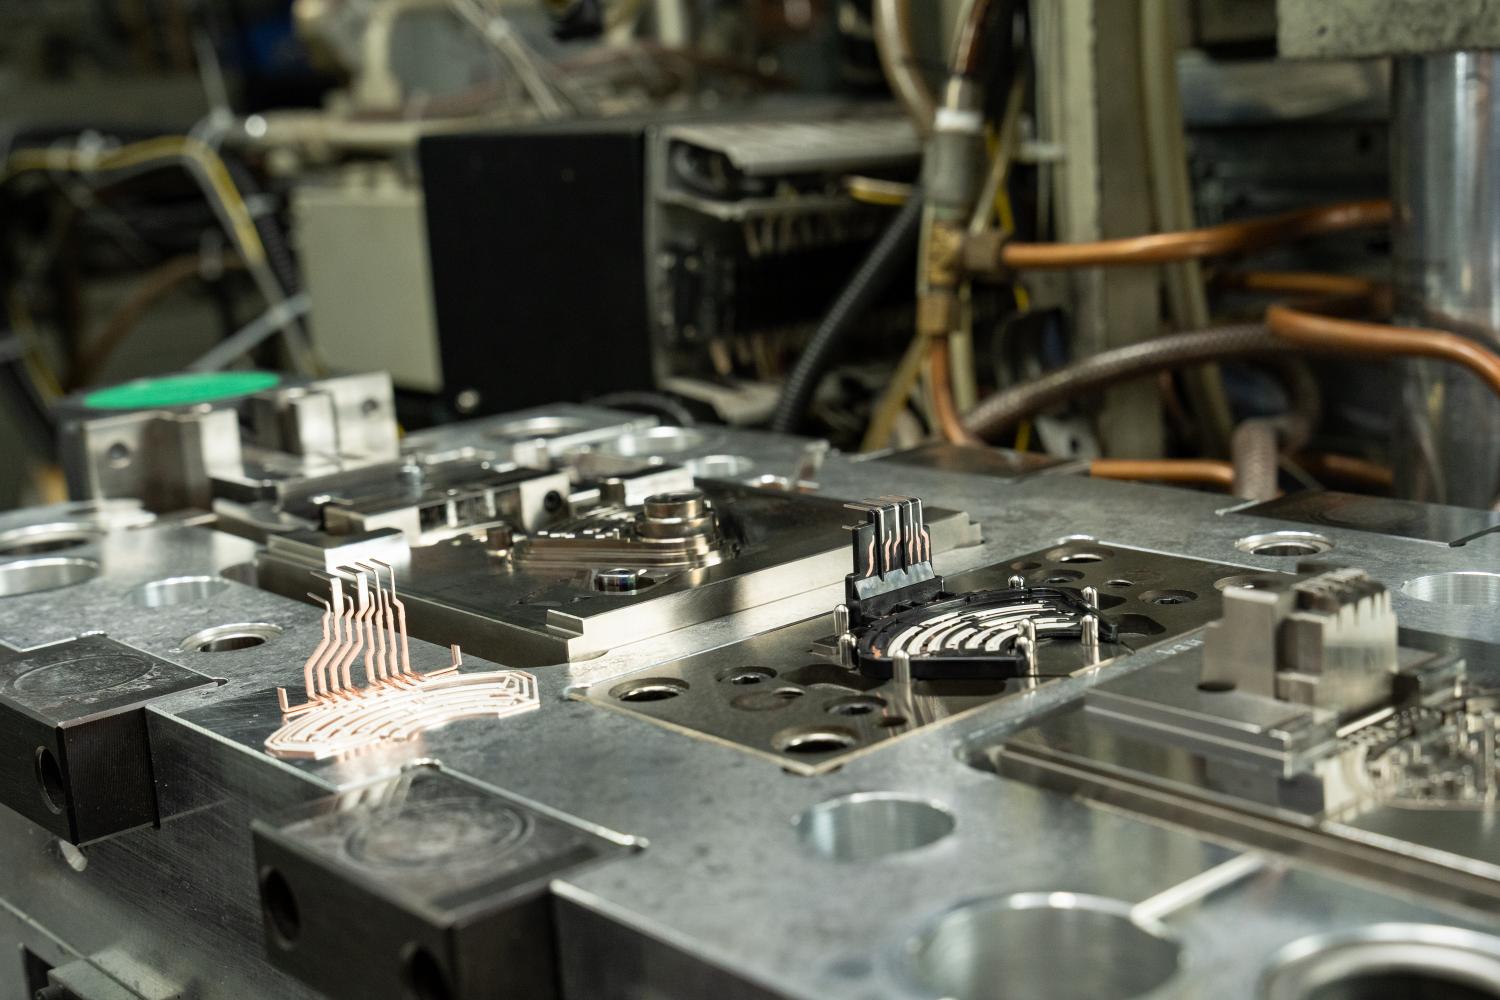
- 検査
- 完成したインサート成形品について、要求仕様に応じた検査を行います。
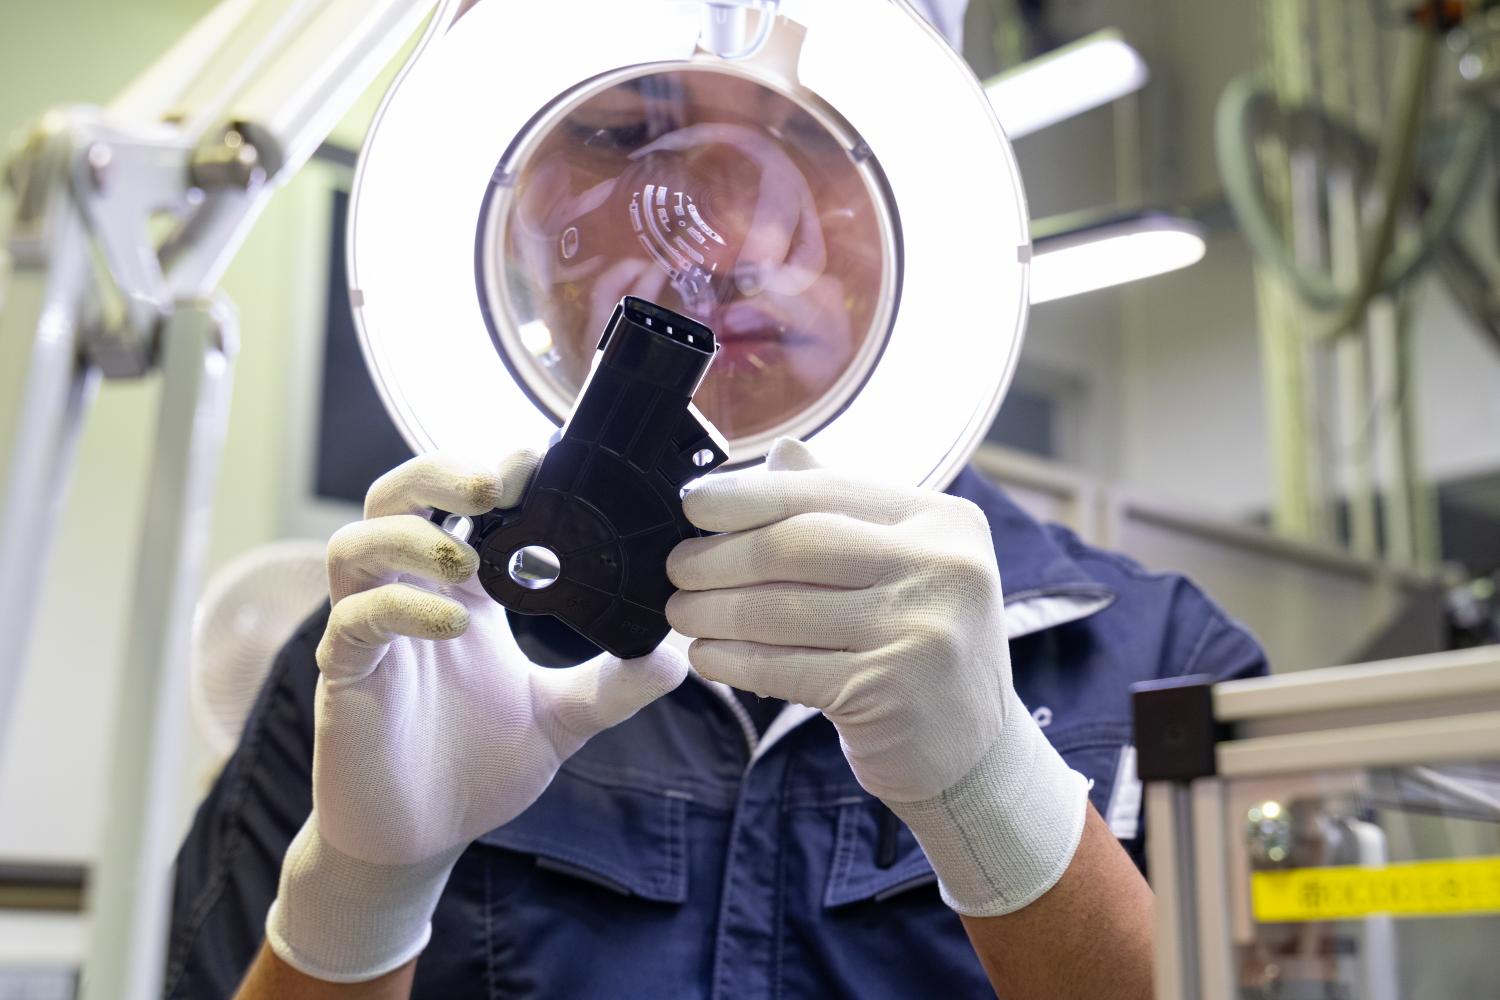
- 出荷
- 品質を確認したうえで出荷します。
※実際の製造工程は製品仕様によって異なります。
インサート成形に対応する樹脂・金属材料
製品用途や要求される性能に合わせ、各種材料を使用したインサート成形に対応します。
樹脂材料
- PBT
- PA
- ガラス繊維入り樹脂
- その他各種樹脂
インサートする金属材料
- 銅系材料
- 鉄系材料
- ステンレス
- その他金属材料
※具体的な材質、樹脂グレード、組み合わせについてはお問い合わせください。
インサート成形で起こりやすい不良・トラブルと対策
インサート成形は、金属と樹脂という性質の異なる材料を一体化する工法のため、通常の射出成形にはない固有の不良・トラブルが発生しやすい工法でもあります。ここでは、設計・調達のご担当者からご相談いただくことの多い6つの不良について、現象→原因→対策の流れで解説します。
インサート部品の位置ずれ・倒れ
射出時の圧力で金属部品が押され、位置ずれや倒れが発生する不良です。主な原因は、射出圧による変位と金型側の保持構造の不足です。対策としては、位置決めピンや保持形状を織り込んだ金型設計、インサート品自体の寸法精度管理、ガイドの適正クリアランスの設定が有効です。
樹脂部のクラック(割れ)
成形直後や使用中に、樹脂部へ亀裂が入る不良です。金属と樹脂の熱膨張差、残留応力、離型時の不具合が主な原因となります。肉厚の確保と均一化、コーナーRの設定、低収縮材の選定、適正な抜き勾配の設定により予防します。
樹脂バリ・回り込み
インサート品と金型のシール面にできた隙間から樹脂が漏れ出し、バリや回り込みになる不良です。樹脂切りクリアランスが不適切な場合にも発生します。プレス部品側の公差・バリ管理と、金型のシール構造・クリアランス設定の適正化が対策の中心です。
充填不良・ヒケ・反り
金属部品が熱を奪って樹脂の流動性が低下したり、成形収縮率が変化したりすることで、充填不良・ヒケ・反りが発生します。インサート品の予熱、ゲート位置・成形条件の最適化のほか、必要に応じて反り矯正治具を製作して対応します。
ウェルドラインによる強度低下
インサート部品の周囲で分かれた樹脂の流れが再合流する部分にウェルドラインが生じ、強度低下や外観不良の原因になります。ゲート位置の設計と、応力のかかる部位を避けた製品設計で影響を抑えます。
密着不良・シール性低下
金属と樹脂の界面が密着せず、隙間や漏れにつながる不良です。インサート品表面の油分・汚れや、抜け止め形状の不足が主な原因です。速乾性油の使用や洗浄管理に加え、ローレットやアンダーカット形状の検討により密着性を高めます。
不良・トラブルと対策の一覧
| 不良・トラブル | 主な原因 | 対策のポイント |
|---|---|---|
| インサート部品の位置ずれ・倒れ | 射出圧による変位、保持構造の不足 | 位置決めピン・保持形状の金型設計、インサート品の寸法精度管理、ガイドの適正クリアランスの設定 |
| 樹脂部のクラック(割れ) | 金属と樹脂の熱膨張差・残留応力・離型不具合 | 肉厚の確保と均一化、コーナーR、低収縮材の選定、適正な抜き勾配設定 |
| 樹脂バリ・回り込み | インサート品と金型のシール面の隙間、樹脂切りクリアランスが不適切 | プレス部品側の公差・バリ管理、金型のシール構造・クリアランス設定の適正化 |
| 充填不良・ヒケ・反り | 金属が熱を奪い流動性が低下する、成形収縮率の変化 | インサート品の予熱、ゲート位置・成形条件の最適化、反り矯正治具の製作 |
| ウェルドラインによる強度低下 | インサート周囲での樹脂流の再合流 | ゲート位置設計、応力部位を避ける製品設計 |
| 密着不良・シール性低下 | 油分・汚れ、抜け止め形状の不足 | 速乾性油の使用、洗浄管理、ローレット・アンダーカット形状検討 |
このように、インサート成形の不良の多くは、インサートされる金属部品側の寸法精度・バリに起因します。トルク精密工業ではインサートする金属部品のプレス加工を内製しているため、金属部品の段階から公差・バリを管理し、不良を上流工程で予防できることが強みです。
インサート成形に竪型射出成形機が適している理由
トルク精密工業では、インサート成形の主力設備として竪型射出成形機を20台以上保有しています。竪型射出成形機は、金属部品を金型にセットして成形するインサート成形と相性の良い設備です。その理由を解説します。
金属部品を重力で安定してセットできる
竪型射出成形機は金型が上下に開閉し、下型が上向きになります。そのため金属部品を重力で安定して「置くだけ」でセットでき、型締めまでに部品が落下する不具合が起きません。前述の位置ずれ・落下といった不良の予防にも直結します。
複数個・異形のインサート品に対応しやすい
下型に置くだけでセットできるため、複数個のインサートや、ピン・磁力で保持しにくい異形のインサート品にも対応しやすいのが特長です。
ロータリーテーブル機でサイクルタイムを短縮できる
ロータリーテーブル式の竪型射出成形機であれば、成形中にもう一方の金型へインサート品をセットでき、セット作業と成形を並行して進められます。サイクルタイムの短縮と安定した量産につながります。
横型射出成形機が適するケース
一方、インサートのない単純形状品を大量・全自動で生産する場合には、横型射出成形機が適しています。当社では横型も保有しており、製品の形状や生産数量に応じて使い分けています。
竪型と横型の比較(インサート成形の観点)
| 項目 | 竪型射出成形機 | 横型射出成形機 |
|---|---|---|
| 金型の開閉方向 | 上下(下型が上向き) | 水平(型面が垂直) |
| インサート品のセット | 重力で安定、置くだけ。ガイドやピンのクリアランス設定は緩め | ピン・磁力等の保持機構が必要。ガイドやピンのクリアランス設定はシビア |
| 位置ずれ・落下リスク | 小さい | 型締めまでに落下・ずれの懸念 |
| 複数・異形インサート | 対応しやすい | 保持が難しく制約が大きい |
| サイクルタイム | ロータリーテーブルでセットと成形を並行可 | インサート時は停止時間が発生し、サイクルタイムも安定しない |
| 向く用途 | インサート成形・複合部品 | 単純形状の大量・全自動生産 |
当社は横型に加えて竪型射出成形機を20台以上保有し、インサート品のプレス加工も内製する、インサート成形に適した設備・生産体制を整えています。保有設備の詳細は設備紹介ページをご覧ください。インサート成形のご相談はお問い合わせフォームよりお気軽にお寄せください。
このようなインサート成形の課題をご相談ください
- 金属部品と樹脂成形を別々の会社へ発注している
金属部品のプレス加工からインサート成形までまとめて対応します。 - インサートする金属部品から製造してほしい
自社でプレス加工に対応しているため、金属部品の製造を含めてご相談いただけます。 - インサート成形品を安定して量産できる会社を探している
自動車関連部品などで培った量産ノウハウを活かし、継続的な生産に対応します。 - 複数の加工会社に分かれている工程を集約したい
金属プレスと射出成形を組み合わせ、インサート成形品として一貫対応します。
インサート成形に関するよくある質問
-
インサートする金属部品から製作できますか?
-
はい。トルク精密工業では、インサートする金属部品のプレス加工から射出成形まで一貫して対応できます。
-
金属部品を支給してインサート成形だけ依頼できますか?
-
はい、もちろん対応可能です。
-
試作段階からの相談にも対応できますか?
-
はい。仕様設計段階から試作・継続的な量産まで対応しています。
-
医療関連部品のインサート成形も相談できますか?
-
医療分野の樹脂成形実績があり、クリーンルームも保有しています。具体的な製品仕様や要求される製造環境についてお問い合わせください。
インサート成形のご相談はトルク精密工業へ
トルク精密工業は、インサート成形を得意とする射出成形メーカーです。
最大の特徴は、射出成形だけでなく、インサートする金属部品のプレス加工から一貫して対応できることです。
金属プレスと射出成形の両方を活かし、金属×樹脂の複合部品について、量産を見据えたものづくりを行っています。
- インサート成形品を新規で立ち上げたい
- 金属部品からまとめて製造してほしい
- 既存のインサート成形品の量産先を変更したい
- プレス加工と射出成形の発注先を一本化したい
このようなご要望がございましたら、図面・仕様をご用意のうえお気軽にお問い合わせください。